نکات کلیدی ماشین کاری و تراشکاری ورق های اپوکسی فایبرگلاس صنعتی
ورق های اپوکسی فایبرگلاس که در استاندارد های صنعتی و بین المللی با عناوینی نظیر FR4، G10 و G11 شناخته می شوند، از پیشرفته ترین کامپوزیت های پایه ترموست به شمار می روند. این متریال ها به دلیل تلفیق ماتریس رزین اپوکسی با الیاف بافته شده شیشه، خواص مکانیکی استثنایی، صلبیت فوق العاده، مقاومت حرارتی بالا و عایق دی الکتریک کم نظیری در صنایع برق، الکترونیک، تابلو سازی و سازه های دقیق مهندسی ارائه می دهند. با این حال، همین ساختار مستحکم و لایه لایه، چالش های متعددی را در فرآیندهای ماشین کاری CNC، برش کاری، فرزکاری و سوراخ کاری ایجاد می کند.
برخلاف ترموپلاستیک هایی مانند تفلون یا نایلون که چالش اصلی آن ها انتقال حرارت و ذوب موضعی است، در ورق های اپوکسی الیاف شیشه به شدت ساینده بوده و ساختار لایه ای آن پتانسیل بالایی برای طبله شدن و پارگی الیاف دارد. عدم رعایت اصول فنی می تواند منجر به نابودی سریع ابزار برشی و رد شدن قطعه در کنترل کیفیت شود. در این مقاله به بررسی تخصصی تکنیک ها، انتخاب ابزار و راهکارهای مهار عیوب در براده برداری از ورق نسوز اپوکسی فایبرگلاس می پردازیم.
تفاوت رفتار براده برداری کامپوزیت اپوکسی با سایر پلاستیک های مهندسی
برای درک رفتار ماشین کاری این ماده، باید ماهیت فیزیکی آن را شناخت:
۱. پدیده سایش شدید ابزار برشی
الیاف شیشه میکرو متری موجود در بافت ورق سختی بسیار بالایی دارند. هنگامی که لبه برشی ابزار به صورت متوالی به این الیاف برخورد می کند، سایش خراشان شدیدی رخ می دهد. تیغه های معمولی فولادی یا ابزارهای تندبر HSS ظرف مدت چند ثانیه کند شده و دیگر قادر به برش نخواهند بود.
۲. ناهمسانگردی ساختاری و خطر لایه لایه شدن
ورق های اپوکسی از لایه های متعدد پارچه شیشه فشرده ساخته شده اند. اگر نیروهای محوری یا کششی ناشی از ابزار برشی از استحکام پیوند بین لایه ای فراتر رود، لایه ها از یکدیگر باز می شوند. این پدیده به ویژه در خروجی مته ها و لبه های برش فرز رخ می دهد.
۳. عدم ایجاد براده پیوسته و تولید غبار سوزاننده
در ماشین کاری اپوکسی فایبرگلاس، براده فلزی یا پلیمری پیوسته شکل نمی گیرد؛ بلکه براده ها به شکل ذرات پودری ریز و بسیار ساینده حاوی خرده شیشه و ذرات رزین پخته جدا می شوند که نیازمند تخلیه و مکش ویژه است.
کارگاه های تولیدی و فعالان صنایع عایق برای خرید متریال اولیه فاقد حباب و دارای پخت یکنواخت تحت پرس هیدرولیک، می توانند برای خرید ورق فایبرگلاس با استانداردهای معتبر به تامین کنندگان تخصصی نظیر پارت پلیمر مراجعه کنند.
هندسه و جنس ابزار برشی بهینه برای ماشین کاری ورق FR4 و G10
استفاده از ابزار استاندارد فلزکاری در فرزکاری اپوکسی شیشه خطایی رایج است. برای دستیابی به سطحی تمیز باید از این تجهیزات استفاده شود:
۱. تیغه های پوشش داده شده با الماس (PCD) و DLC
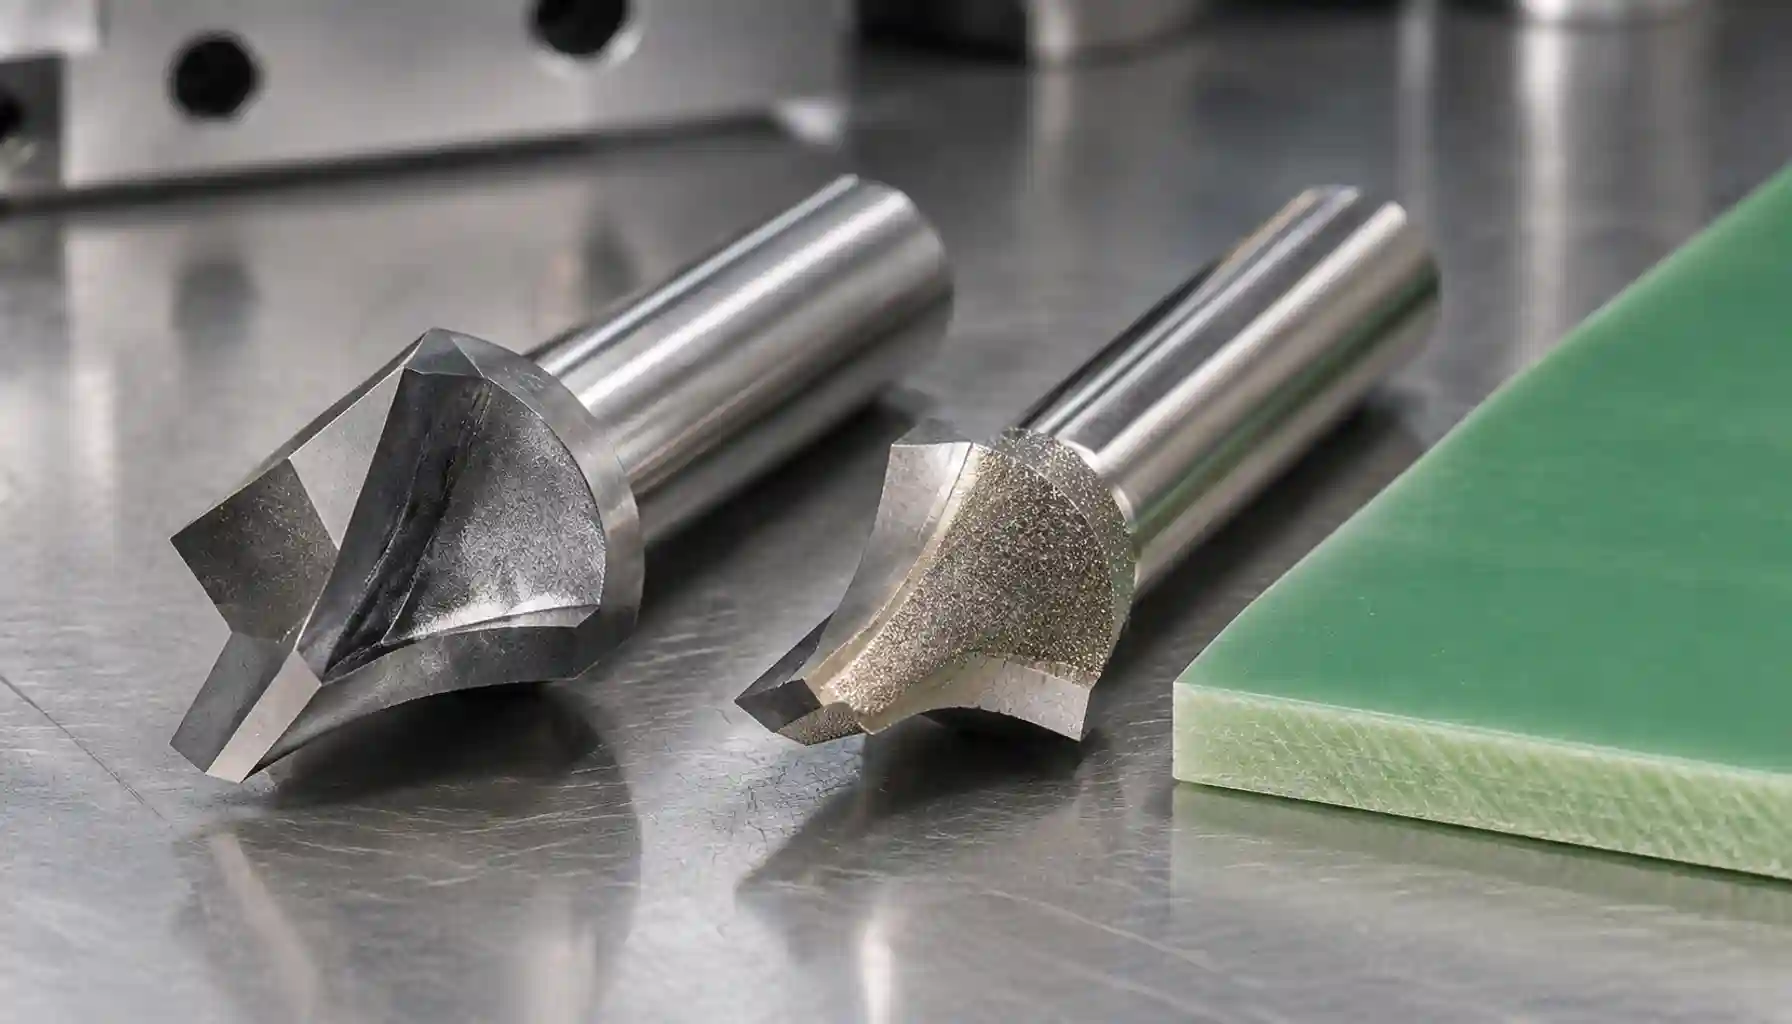
بهترین گزینه برای تولید تیراژ، ابزارهای نوک الماسی پلی کریستالین (PCD) هستند. الماس در برابر سایش ذرات سیلیس کاملا مقاوم است و ابعاد قطعه را تا صدها بار بدون سایش حفظ می کند. در پروژه های با تیراژ کمتر، فرزهای میکروگرین کارباید سخت با پوشش های مقاومتی الماسه مانند DLC یا AlTiN بهترین کارایی را دارند.
۲. فرزهای براده شکن شبکه ای
فرزهای معمولی با دو یا چهار لبه مستقیم به راحتی الیاف را بیرون می کشند. در مقابل، فرزهای برش بردی با طرح شبکه ای زبر (Fish Tail Router Bits) الیاف را از چند زاویه به صورت همزمان خرد می کنند و مانع از بیرون زدن لایه های بافت شیشه در لبه های قطعه می شوند.
اصول سوراخ کاری دقیق در ورق نسوز اپوکسی
سوراخ کاری این کامپوزیت به دلیل حساسیت به لایه لایه شدن نیازمند متدولوژی ویژه ای است:
۱. استفاده از مته های زاویه باز کاربایدی
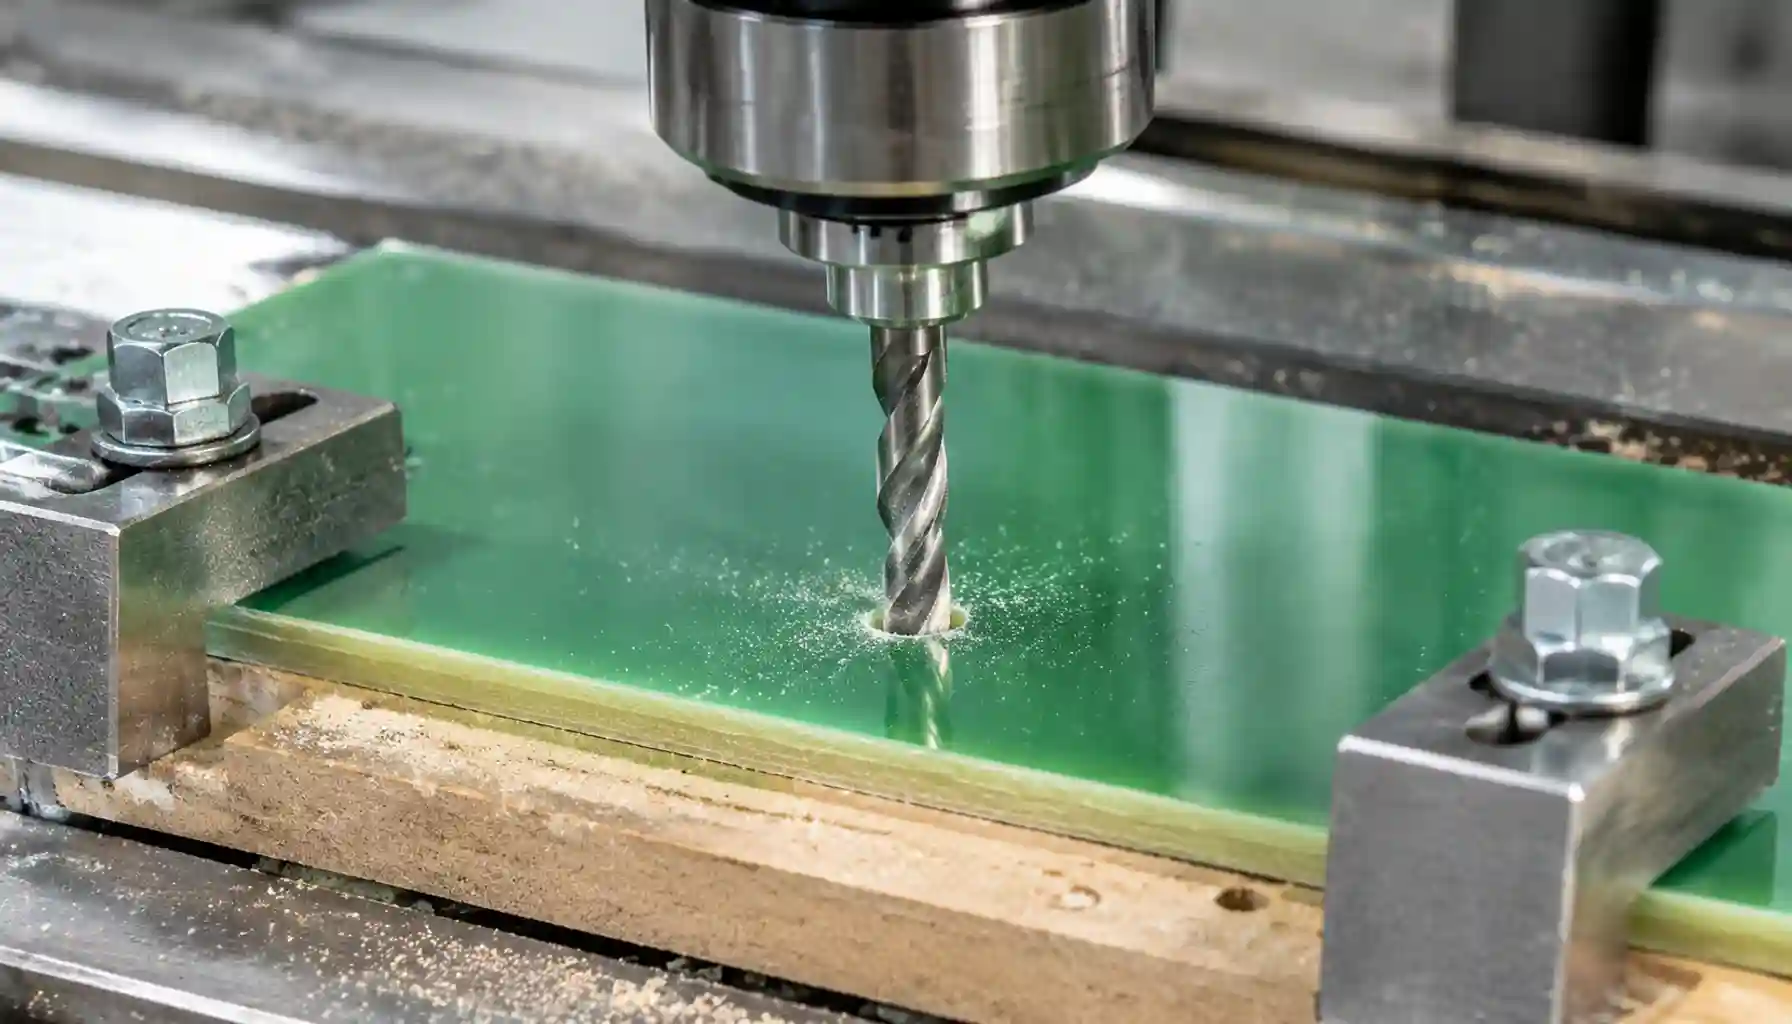
زاویه نوک مته های معمولی فلزکاری ۱۱۸ درجه است که نیروی رانش زیادی به کف وارد می کند. برای ورق اپوکسی از مته های سر تخت با زاویه بازتر (۱۳۰ تا ۱۴۰ درجه) یا مته های با پخ دو لبه (Brad Point Style) استفاده می شود تا ابتدا الیاف محیطی سوراخ را قطع کند.
۲. استفاده از صفحه پشتیبان قربانی
هنگامی که مته از زیر ورق خارج می شود، دیگر تکیه گاهی وجود ندارد و آخرین لایه های پارچه شیشه دچار پارگی یا تورق می گردند. قرار دادن یک صفحه آلومینیومی ضایعاتی یا چوب فشرده با تراکم بالا در زیر قطعه کار و بستن محکم آن در گیره، فشردگی لایه ها را حفظ کرده و برون رفتی بدون پلیسه را تضمین می کند.
جدول پارامترهای ماشین کاری پیشنهادی ورق اپوکسی فایبرگلاس
|
پارامتر ماشین کاری |
فرزکاری با ابزار کارباید |
فرزکاری با ابزار PCD الماسی |
سوراخ کاری ورق |
|---|---|---|---|
|
سرعت برشی (متر بر دقیقه) |
۱۰۰ تا ۱۸۰ |
۲۰۰ تا ۳۵۰ |
۶۰ تا ۱۲۰ |
|
نرخ پیشروی به ازای هر دندانه |
۰.۰۳ تا ۰.۰۸ میلی متر |
۰.۰۵ تا ۰.۱۰ میلی متر |
۰.۰۲ تا ۰.۰۵ میلی متر بر دور |
|
خنک کاری مطلوب |
مکش هوای پرقدرت خشک |
هوای خنک فشرده (Cold Gun) |
هوای فشرده (پرهیز از آب در بردهای مدار) |
|
نوع ابزار توصیه شده |
فرز شیار زن کارباید دندانه زبر |
فرز لبه تخت PCD زاویه تیز |
مته مته کاربایدی نقطه ای زاویه باز |
کنترل غبار و ایمنی کارگاه در حین براده برداری
غبار برخاسته از ماشین کاری اپوکسی فایبرگلاس حاوی الیاف سیلیکاتی میکروسکوپی و رزین های پلیمری است. استنشاق این ذرات برای دستگاه تنفسی مضر بوده و نشستن آن روی دست ها خارش و سوزش پوستی ایجاد می کند. علاوه بر این، غبار شیشه یک رسانای مکانیکی ساینده است که در صورت نفوذ به داخل ریل ها و بال اسکروهای دستگاه CNC منجر به استهلاک زودرس و آسیب شدید به مکانیزم های حرکتی ماشین می شود.
اقدامات ضروری در محیط کار:
- نصب هود مکش صنعتی با فیلتر های کارتریجی استاندارد مستقیما در کنار اسپیندل.
- بهره گیری اپراتورها از ماسک های تنفسی فیلتر دار گرید N95 یا P2.
- تمیزکاری منظم محورها و گاید های دستگاه با جاروبرقی های صنعتی ویژه و ممانعت از تمیزکاری با فشار باد که غبار را معلق می کند.
تامین متریال نسوز با کیفیت تضمینی از پارت پلیمر
عدم یکنواختی رزین اپوکسی، استفاده از چسب های بی کیفیت یا وجود حباب های متخلخل در حین تولید پرس گرم ورق، موجب می شود که حتی با گران قیمت ترین ابزارهای ماشین کاری نیز لبه های قطعه دچار لب پریدگی و پلیسه های زبر شوند. تامین متریال بدون تنش پسماند و با دانسیته یکنواخت تضمین کننده تلورانس های بی نقص قطعه است. شرکت پارت پلیمر در بازار صنعتی تهران (خیابان امیرکبیر، ناظم الاطباء شمالی)، مرجع تخصصی توزیع و واردات مستقیم انواع ورق های اپوکسی فایبرگلاس در گریدهای FR4، G10 و G11، ورق تفلون نسوز، ورق پلی آمید و پلی یورتان با تاییدیه کیفی و مشخصات فنی استاندارد است.
سوالات متداول
آیا برای خنک کاری ورق اپوکسی فایبرگلاس می توان از مایع آب صابون استفاده کرد؟
اگر قطعه قرار است در کاربردهای الکتریکی و عایق ولتاژ بالا استفاده شود، استفاده از مایع خنک کننده مرسوم نیست؛ زیرا مایعات ممکن است به لبه های باز شده نفوذ کرده و خواص دی الکتریک را کاهش دهند. در این موارد جریان هوای فشرده خشک توصیه می شود.
تفاوت ماشین کاری گرید FR4 با G11 در چیست؟
ورق G11 به دلیل داشتن پایه رزینی تقویت شده برای مقاومت در دماهای بالاتر و ساختار الیافی متراکم تر، سختی بالاتری دارد و ابزار برشی را سریع تر از گرید FR4 دچار سایش می کند؛ بنابراین نیازمند نرخ پیشروی کنترل شده تری است.
علت سوختن و قهوه ای شدن لبه های برش در ورق اپوکسی چیست؟
این مشکل در اثر اصطکاک بالا ناشی از کند بودن ابزار برشی یا سرعت دورانی بیش از حد اسپیندل همراه با پیشروی بسیار کم اتفاق می افتد که حرارت موضعی را بیش از آستانه تحمل رزین بالا می برد.